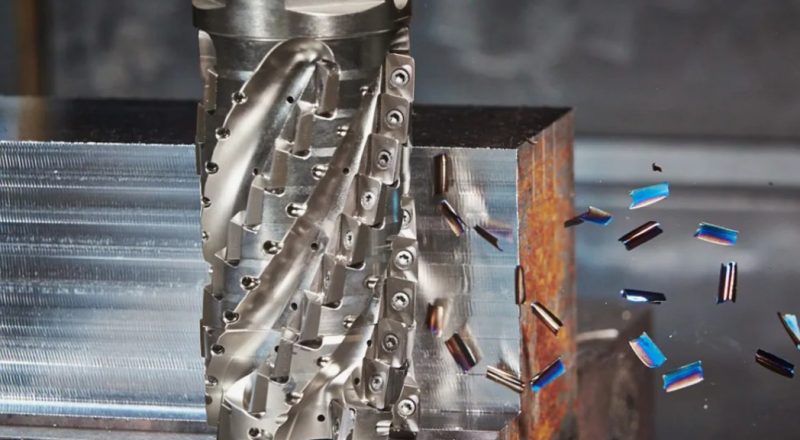
На первый взгляд фреза работает просто: вращается, снимает слой металла и формирует заданную геометрию. Но на практике режущий инструмент может внезапно начать снимать материал рывками, оставлять полосы, менять глубину резания или перегреваться. Такие проблемы встречаются даже там, где оборудование исправно, а программа написана без явных ошибок. Именно поэтому качественные фрезерные работы по металлу требуют контроля не только станка и инструмента, но и множества менее очевидных факторов.
Иногда причина становится заметна сразу: сломался зуб, появился сильный нагрев, изменилась скорость вращения. А бывает иначе. Деталь внешне выглядит нормально, станок работает штатно, но после обработки поверхность напоминает мелкую рябь. Откуда она взялась?
1. Заготовка закреплена не так жестко, как кажется
Металл может двигаться буквально на сотые доли миллиметра — и оператор этого не заметит. Для глаза деталь остается неподвижной, а для режущего инструмента это уже существенное смещение. Представьте тонкую пластину, зажатую только по краям. При проходе фрезы середина слегка прогибается вниз. Инструмент снимает материал, а после выхода из зоны резания заготовка возвращается в исходное положение. Следующий проход уже идет по другой геометрии. Возникает эффект «волны».
Особенно часто такое происходит с тонкостенными деталями, длинными заготовками и элементами со сложной конфигурацией. Иногда оператор пытается исправить поверхность снижением подачи. Но если причина в недостаточной жесткости крепления, это помогает лишь частично.
Есть простой принцип: фреза должна работать с металлом, который остается неподвижным. Любое движение заготовки превращает точную обработку в своеобразный диалог между станком и деталью. И выигрывает в нем далеко не всегда станок.
2. Инструмент затупился, хотя выглядит исправным
Одна из самых коварных причин — постепенный износ фрезы. Инструмент не обязательно должен иметь видимые сколы или сломанные зубья. Режущая кромка постепенно теряет остроту. Сначала меняется характер контакта с металлом: вместо чистого среза фреза начинает сильнее давить на материал. Растет температура, увеличивается нагрузка на шпиндель, поверхность становится грубее.
Особенно показателен пример с алюминием. При изношенной или неподходящей фрезе стружка может начать налипать на режущие кромки. В результате рабочая геометрия инструмента меняется прямо во время обработки. Один зуб режет нормально, другой уже буквально тащит металл за собой.
Поэтому внешний осмотр недостаточен. Имеет значение наработка инструмента, материал детали, режимы резания и характер стружки. Иногда именно стружка первой сообщает оператору, что фреза уже работает не так, как должна.
3. Неправильная подача меняет нагрузку на зубья
Фреза работает не как нож, который непрерывно скользит по поверхности. Каждый зуб вступает в контакт с металлом, снимает определенный объем материала и выходит из зоны резания. Если подача слишком мала, зуб может не столько резать, сколько тереться о поверхность. Возникает нагрев, а режущая кромка быстрее теряет свои свойства.
Но чрезмерная подача опасна по другой причине. Каждый зуб получает слишком большую нагрузку. Станок начинает вибрировать, поверхность покрывается следами проходов, а в худшем случае инструмент получает скол. Здесь важна не одна цифра, а связка параметров: диаметр фрезы, количество зубьев, обороты шпинделя, подача, глубина резания и свойства металла. Изменили один параметр — система уже работает немного иначе.
4. Станок вибрирует, хотя оператор почти ничего не слышит
Вибрация не всегда сопровождается громким гулом. Иногда она настолько мала, что обнаруживается только по поверхности готовой детали. На металле появляются повторяющиеся полосы. Их шаг может быть связан с частотой вращения шпинделя, количеством зубьев фрезы или скоростью подачи. Получается своеобразный отпечаток режима обработки.
Причина может находиться в любом звене: шпиндель, патрон, оправка, инструмент, крепление детали. Даже слишком длинный вылет фрезы способен заметно снизить жесткость системы.
Есть показательный прием: уменьшить вылет инструмента и проверить ту же операцию на другом режиме. Если характер следов меняется, подозрение на вибрацию становится гораздо сильнее. Металлообработка не любит длинных рычагов. Чем дальше режущая кромка находится от точки фиксации, тем сильнее проявляется упругий изгиб. Это обычная физика, но именно ее иногда забывают в цехе.
5. Охлаждение работает не там и не так
Смазочно-охлаждающая жидкость нужна не только для снижения температуры. Она помогает отводить тепло и удалять стружку из зоны резания. Если струя проходит мимо режущей кромки, эффект резко снижается. Еще хуже, когда стружка остается в рабочей зоне и повторно попадает под зубья. Фреза начинает фактически перерабатывать уже снятый материал.
При глубоком пазовании проблема особенно заметна. Стружке просто некуда уходить. Она забивается в полость, нагревается и начинает мешать следующему проходу. Иногда причина неровной обработки выглядит как проблема инструмента или режима. На деле достаточно изменить направление подачи СОЖ или организовать отвод стружки — и поверхность заметно меняется.
6. Сам металл неоднороден
Заготовка не всегда обладает одинаковыми свойствами во всем объеме. После литья, проката, ковки или термообработки внутри материала могут оставаться зоны с различной структурой и твердостью. Фреза проходит один участок легко, а через несколько сантиметров встречает материал с другим сопротивлением резанию. Нагрузка на инструмент меняется. Если перепад достаточно велик, появляются отличия в характере поверхности.
Особенно интересно это проявляется при обработке литых деталей. Внешне металл может выглядеть совершенно однородным, но внутри структура способна отличаться. Поэтому одинаковый режим не гарантирует одинаковый характер резания на всей заготовке.
«Металл — это не пластилин», — хорошая рабочая мысль для технолога. Его свойства определяются не только названием марки, но и состоянием материала, способом получения и предыдущей термообработкой.
7. Геометрия самой фрезы не подходит для конкретной операции
Даже качественная фреза может плохо работать в определенной задаче. Диаметр, число зубьев, угол спирали, материал режущей части и покрытие влияют на поведение инструмента. Например, инструмент с большим количеством зубьев может хорошо проявить себя на одной операции, но оказаться неудобным при интенсивном удалении большого объема материала. А длинная фреза, необходимая для глубокой обработки, будет менее жесткой короткой.
Отдельная история — обработка углов, пазов и тонких стенок. Здесь контакт инструмента с металлом постоянно меняется. Нагрузка становится переменной, а риск вибраций увеличивается. Поэтому вопрос «какая фреза лучше?» сам по себе поставлен не совсем верно. Гораздо точнее спросить: какая геометрия подходит для конкретного материала, глубины, траектории и требуемой поверхности?
Как быстро понять, где искать причину
Если металл снимается неравномерно, не стоит сразу менять фрезу. Сначала полезно посмотреть на характер дефекта. Равномерные полосы часто указывают на вибрацию или особенности траектории. Заусенцы и ухудшение чистоты поверхности могут говорить об износе инструмента. Локальные перепады глубины заставляют проверить крепление заготовки. Нагрев и налипание стружки — повод оценить режимы и охлаждение.
Полезно менять только один параметр за раз. Например, сначала уменьшить вылет инструмента, затем проверить результат. Если одновременно поменять обороты, подачу, фрезу и охлаждение, найти настоящую причину станет гораздо труднее. И здесь проявляется главный профессиональный нюанс: станок редко «ошибается» сам по себе. Обычно он лишь показывает последствия того, что происходит в системе «станок — инструмент — заготовка — режим».
Что действительно влияет на стабильность обработки
Ровная поверхность начинается задолго до первого прохода фрезы. Нужно учитывать жесткость крепления, состояние инструмента, свойства материала, длину вылета, режимы резания и отвод стружки.
Причем один фактор способен усиливать другой. Слегка затупившаяся фреза увеличивает нагрузку. Повышенная нагрузка усиливает вибрацию. Вибрация ухудшает поверхность и ускоряет износ инструмента. Получается замкнутая цепочка. Именно поэтому опытный оператор смотрит не только на готовую деталь. Он слушает станок, оценивает стружку, следит за температурой и замечает изменения еще до появления явного брака.
Неравномерное снятие металла — это не всегда признак плохого станка. Чаще это сигнал: где-то нарушился баланс. Найти его можно, если рассматривать процесс целиком, а не искать одну «виноватую» настройку.